




Utupaji wa billet ya alumini: Kiwanda chetu kinatumia kiwango sawa cha mneneutupaji wa sehemu ya juu ya joto
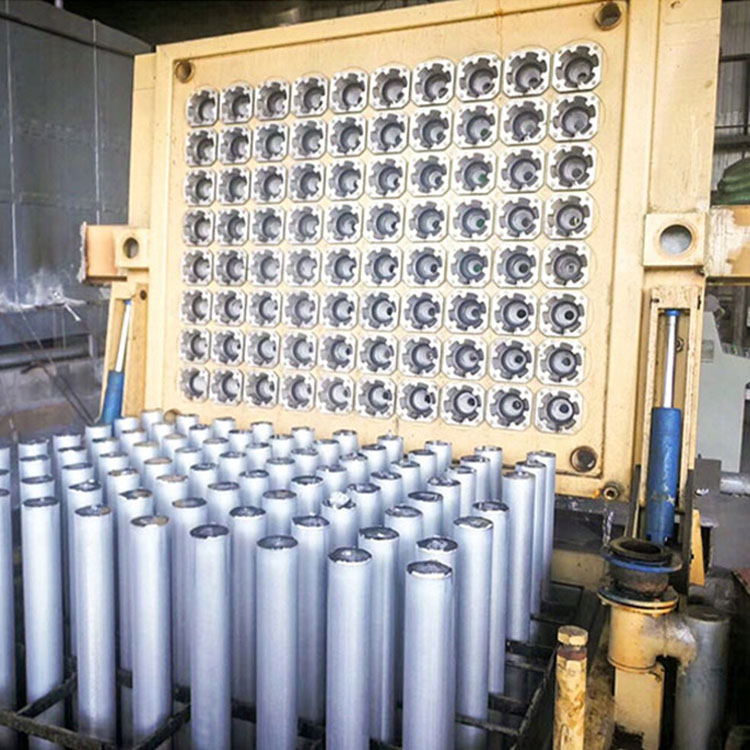
Viwango kabla ya kutupwa
1. Poda ya talcumlazima iwe laini na imara wakati wa kutengeneza ukungu;
2.Sahani ya shunt, msafishaji,na kifuniko lazima kipakwe na safu nyembamba yakiini cha talcum, bila chuma kilicho wazi,pete ya grafitina bamba la adapta linapaswa kulainisha kwa matope yaliyochanganywa na ulanga na mafuta ya nguruwe, na njia ambayo kioevu cha alumini hupitia lazima iwe safi na kavu.
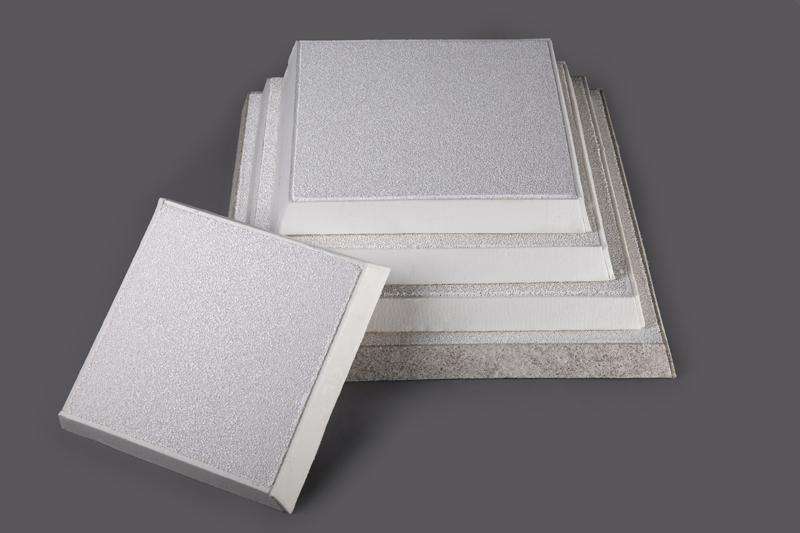
3. Thesahani ya kichujio cha kaurilazima iwe kamili na isiyo na dosari, na hakuna pengo kwenye makutano na mashine ya kufulia, na hubadilishwa kila wakati tanuru inapotengenezwa, na kuokwa kwa moto hadi iwe nyekundu iliyokolea;
4. Kichwa cha ingot lazima kikauke na meza ya kutupia ipaswe kuwa bapa, msingi nafuweleinapaswa kuratibiwa ipasavyo, hali ya kurudi kwa maji hairuhusiwi, na kamba ya waya ya kifaa cha kuanzia lazima ilegezwe;
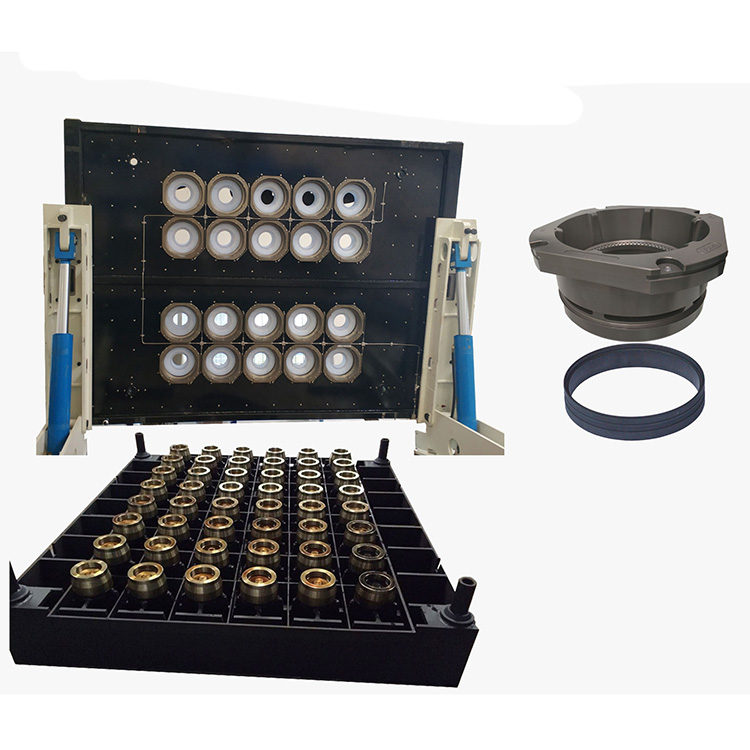
5. Kichwa cha ingot huinuka hadi nafasi ya kuanzia (50mm na zaidi ya kichwa cha ingot cha fimbo ni 4mm kutoka ncha ya chini ya pete ya grafiti 4mm na 150mm chini ya fimbo 0~4mm);
6. Sakinisha bamba la kuanzia na uangalie kama maumbo ya juu na ya chini ya mashine ya kutupia ni ya kawaida;
7. Angalia hali ya pampu za kuingiza na kutoa maji;
8. Fungua vali ya mifereji ya maji na ufungue mnara wa maji baridi;
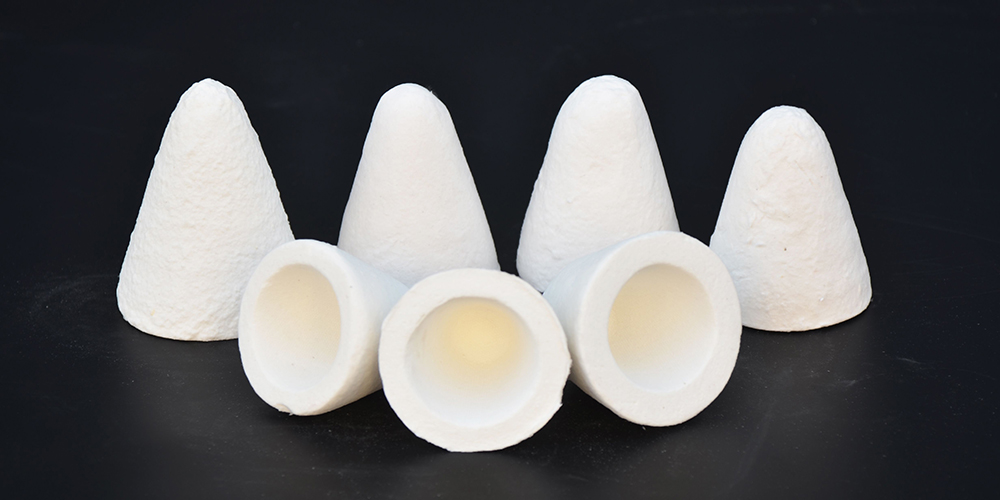
Kizibo cha Koni ya Kuzuia Tanuru Iliyoyeyuka ya Alumini
9. Washa pampu ya maji na urekebishe kulingana na ujazo wa maji yanayotupwa;
MKONGE WA MSUME KWENYE MASHINE YA KUVUTA KWA WASIFA YA ALUMINIMU YA KUSUNDA
10. Thibitisha kwamba maji hayaingii kwenye kichwa cha ingot;
11. Tayarisha plagi za kutosha, fimbo za kulehemu, nyama za kusaga na vifaa vingine vinavyohusiana
Muda wa chapisho: Februari-09-2023